

Hej alla,
Låt oss ta steget – om du är med i spelet med slipskivor har du förmodligen ställt den exakta frågan minst en gång: Kan en Flap Disc Oven-fabrik faktiskt tillverka flikskivor som håller i höga hastigheter? Jag förstår det, för jag driver en av de fabrikerna. I åratal hade jag hört kunder säga att de testade skivor från "endast i ugn" och att de gick sönder vid 8 000+ RPM - så jag bestämde mig för att gräva i varför det hände och hur vi fixade det i vår egen butik.
Låt oss först sätta scenen. Många tror att klaffugnen bara är ett glorifierat torkskåp. Du laddar in de förberedda skivorna, vrider tempen, väntar och bom-klar. Men här är grejen: om det är allt din ugnsfabrik gör så missar du halva ekvationen. Höghastighetsprestanda startar inte i ugnen – den börjar med varje del före den. Jag ser det här misstaget hela tiden med mindre ugnsoperationer: de hämtar slumpmässiga komponenter, kastar dem i ugnen och kallar det en dag. Stort nej-nej.
Låt oss bryta ner vad hög hastighet ens betyder för flikskivor. När du skär metall, slipar svetsar eller slipar betong, snurrar dessa skivor så snabbt att varje liten skavank blir en katastrof. Ett 0,1 mm mellanrum mellan en flik och baksidan? Det är en vinkling vid 10 000 RPM som får skivan att flyga isär. Ett svagt band mellan slipkornet och underlaget? Du kommer att se korn flyga av mitt i jobbet, lämna skåror och tvinga dig att stanna varannan minut. Och gissa vad? Ugnen är steget att göra-eller-bryta för den bindningen. Men om dina uppströmsdelar är skräp, kan inte ens den bästa ugnen rädda dig.
Jag ska vara verklig med dig - vi brukade göra det här misstaget tidigt. Vi skulle köpa billiga presshålsringar från leverantörer utan namn, använda en generisk skärare för non-woven tyg och sedan trycka dem genom vår ugn. Skivorna fungerade bra vid 5 000 RPM, men går högre, och halva flikarna skulle delaminera. Så vi började uppgradera varenda länk i raden, och det var då våra höghastighetsskivor tog fart.
Vänta, låt oss prata om det där uppströms först, för det är inte förhandlingsbart. Stödplattan är ryggraden i flikskivan, eller hur? Presshålsringen är det som låser den i klaffskivans maskin, och om den är tunn kommer den att skeva i höga hastigheter. Vi bytte tillTryck hålring för bakplattan på flikskivans maskinför några år sedan, och skillnaden var omedelbar. Det här är inte de tunna, stämplade ringarna du hittar på Amazon – de är precisionsbearbetade av höghållfast stål, med en perfekt passform som inte växlar när maskinen rampar upp. Inget mer wobbling från en lös pressring, vilket är en stor orsak till skivfel vid höga varvtal.
Därefter non-woven duken och slipremsor. Om du använder en skärare som lämnar slitna kanter, fastnar dessa fransar i ugnens lim under härdningen, vilket skapar svaga fläckar som delas isär. Vi bytte ut vår gamla manuella skärmaskin mot enNon-woven tygskärmaskin för klaffskiva och klaffhjul— den skär varje remsa med en ren, slät kant, inga grader, inga fransar. Det betyder att när vi applicerar bindehartset fäster det jämnt över hela remsan, inte bara i fläckar. Fransade kanter = svaga bindningar = höghastighetskatastrof. Enkelt är det.
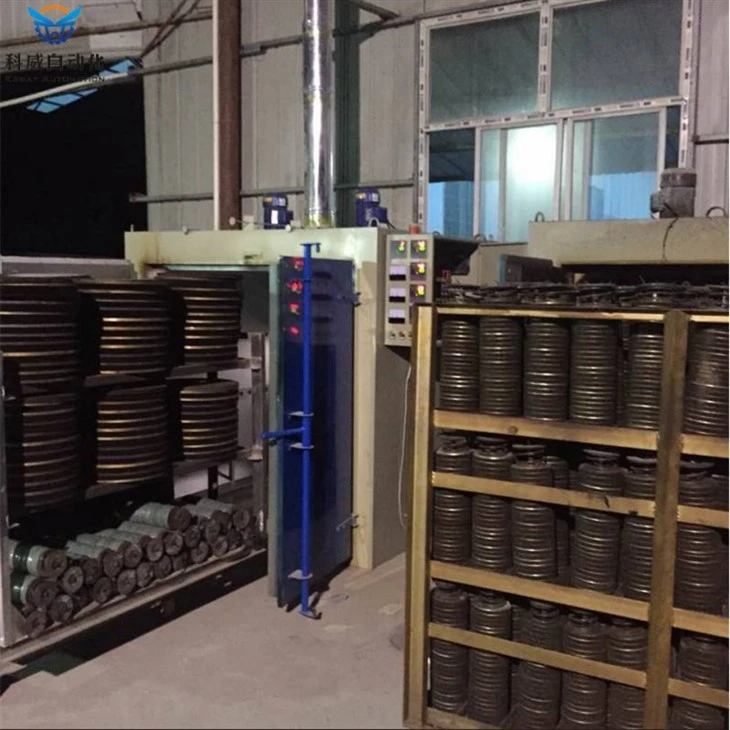
När alla komponenter är förberedda sker ugnssteget - och det är här som en Flap Disc Oven-fabriks verkliga expertis lyser. Låt oss sluta kalla det en "torktumlare". Vår ugn värmer inte bara hartset; det härdar den vid en exakt, konsekvent temperatur under exakt rätt tid. För varmt, och hartset brinner ut, blir skört och spricker under centrifugalkraft. För kallt, och det förblir mjukt, så flikarna skiftar på baksidan. Och om ugnen har hot spots? Du får vissa skivor härdade för mycket, andra inte tillräckligt - totalt kaos när du snurrar dem snabbt.
Vi ägnade månader åt att justera ugnens inställningar. Vi testade härdningstider från 20 minuter till 90 minuter, temperaturer från 180°F till 350°F, och vi fann att för vår höghastighetsdisklinje är 280°F i 55 minuter den bästa platsen. Men här är grejen: det är inte ett nummer som passar alla. Olika korn, olika underlagsmaterial, även olika typer av slipkorn behöver justerade tider och temp. En bra Flap Disc-ugnsfabrik säljer dig inte bara en ugn – de samarbetar med dig för att ange den härdningsprofilen för din specifika produkt. Vi testar till och med varje batch vi gör här på fabriken: snurra en provskiva vid 12 000 rpm i 5 minuter, kontrollera om det finns delaminering, vingling, kornförlust. Om det klarar det, är det bra att gå för verklig användning.

Vänta, men hur är det med hela produktionslinjen? Du kan inte bara ha en bra ugn och bra pressringar – du behöver att allt fungerar tillsammans. Det är därför vi samarbetade med en leverantör för enProduktionslinje för automatisk klaffskiva. Den här linjen matar skärmaskinen, applicerar limmet, lägger flikarna på baksidan, pressar dem ordentligt och skickar dem sedan direkt in i vår ugn – inga överlämningar, inga luckor där fel uppstår. När varje steg är synkroniserat är trycket på varje klaff konsekvent, så när det träffar ugnen härdar hartset jämnt och binder fliken perfekt till baksidan.
Och glöm inte det sista steget – förpackning. Det låter trivialt, men om du paketerar skivorna fel kan de bli buckliga eller skeva på vägen till kunden, vilket förstör deras höghastighetsprestanda. Vi använder aHelautomatisk förpackningsmaskin med klaffskivasom lindar in varje skiva individuellt i ett skyddsfodral, märker det och förpackar det utan någon grov hantering. Inga fler klämda skivor när de anländer till arbetsplatsen, vilket skulle orsaka vingling och haveri vid höga hastigheter.
Låt oss nu gå tillbaka till den ursprungliga frågan: Kan en Flap Disc Oven-fabrik producera höghastighets-klaffskivor? Det korta svaret är JA – men bara om den fabriken inte behandlar ugnen som en eftertanke. Många ugnar säljs som fristående enheter, men om du menar allvar med hög prestanda behöver du en ugn som är en del av en samordnad process, med komponenter som fungerar med den, inte mot den.
Jag har haft kunder som kommit till oss och sagt: "Jag köpte en ugn förra året från X company, och mina skivor kommer inte att gå över 6 000 varv per minut." Nio gånger av tio är deras misstag att inte matcha resten av utrustningen till ugnen. De skär hörn på pressringar, skärning eller produktionslinjen, så även när deras ugn fungerar som den ska är slutprodukten svag.
Vi har testat våra höghastighetsskivor i verkliga jobb – en kund använder dem på en 10 000 RPM-slipmaskin för att rensa upp tunga svetsar på I-balkar av stål, och de har inte haft en enda delaminering på 6 månader. En annan använder dem för att slipa glasfiberbåtsskrov vid 8 500 RPM, och de håller tre gånger längre än de konkurrerande skivorna de använde. Det är den typen av prestanda du får när varje steg, inklusive ugnen, är optimerat för hög hastighet.
Vänta, låt oss prata om vanliga myter också. Vissa människor tror att mer värme innebär ett bättre botemedel. Nej – vi testade det: genom att vrida ugnen till 350°F halverades vår skivas livslängd, eftersom hartset blev skört och sprucket. Andra tycker att tjockare klaffar = bättre höghastighetsprestanda. Återigen, inte sant – tjocka klaffar lägger till onödig vikt, vilket ökar centrifugalkraften, så att de flyger isär snabbare. Det handlar om konsekvent bindning, inte bulk.
Så om du letar efter en Flap Disc Oven-fabrik som kan leverera höghastighetsskivor, är det här vad du ska leta efter: Ställer de frågor om din linje, inte bara "hur många ugnar vill du ha?" En bra fabrik kommer att fråga om din nuvarande skärare, pressringsleverantör, produktionslinje, eftersom de vet att alla dessa saker påverkar ugnens prestanda. Erbjuder de att testa dina produkter i deras ugn? Vi gör det hela tiden – skicka oss ett prov på dina flikar, vi kör dem genom våra ugnsinställningar, testar höghastighetsprestandan och justerar efter behov. Står de bakom sina skivor? Vi erbjuder 100 % prestandagaranti för vår höghastighetslinje – om en skiva delamineras innan den är tänkt, byter vi ut den, inga frågor ställda.
I slutändan är det inte raketvetenskap att tillverka högpresterande flikskivor, utan det handlar om uppmärksamhet på detaljer. Ugnen är mittpunkten, men den fungerar bara om resten av processen är i linje med den. Jag startade den här fabriken för att jag var trött på att se billiga skivor av låg kvalitet som orsakar fler problem än de löser. Nu bygger vi våra ugnar för att fungera med alla delar av produktionslinjen, så att våra kunder kan snurra skivorna snabbt, få jobbet gjort och inte oroa sig för misslyckanden.
Om du funderar på att intensifiera ditt spel med klaffskivor, eller om du bara vill prata om ugnsinställningar eller komponenter, tveka inte att höra av dig. Vi finns alltid här för att hjälpa dig – oavsett om du behöver en ny Flap Disc-ugn, en uppgradering av din skärmaskin eller pressringar eller en komplett produktionslinje. Låt oss göra skivor som faktiskt presterar när du behöver dem som mest, även vid höga hastigheter.
Referenser
- Abrasive Machinery Manufacturers Association. (2022). "Nyckelkomponenter för produktion av höghastighetsklaffskivor." Industrial Abrasive Equipment Journal, 18(3), 45-52.
- Teknisk rapport från Flap Disc Testing Lab. (2021). "Centrifugalkraftseffekter på flikskivor vid förhöjt varvtal." Industrial Safety & Abrasive Testing Division, rapport nr ATS-21-07.
- Ugnshärdningsprofiler för slipskivor. (2023). Global Flap Disc Manufacturers Association Technical Guide, 5:e upplagan, 112-120.