

Som en pålitlig leverantör av klaffskivugnar får jag ofta förfrågningar från kunder om bakcykeltiden för olika storlekar på klaffskivor. Att förstå denna avgörande aspekt är avgörande för att säkerställa kvaliteten och effektiviteten i produktionsprocessen för flikskivan. I den här bloggen kommer jag att fördjupa de faktorer som påverkar bakcykeltiden och ger insikter baserade på vår omfattande erfarenhet inom branschen.
Faktorer som påverkar bakcykeltid
Bakningscykeltiden för klaffskivor i en klaffskivugn påverkas av flera viktiga faktorer. Dessa inkluderar storleken på klaffskivan, den typ av slipande material som används, hartsystemet och den önskade härdningsnivån. Låt oss titta närmare på var och en av dessa faktorer:
Klaffskivans storlek
Storleken på klaffskivan är en av de viktigaste faktorerna som påverkar bakcykeltiden. Större klaffskivor kräver i allmänhet längre bakningstider jämfört med mindre. Detta beror på att värmen måste penetrera djupare in i de större skivorna för att säkerställa korrekt härdning av harts och slipande material. Till exempel kan en 4 -tums klaffskiva ha en kortare bakcykeltid än en 8 -tums klaffskiva.
Typ av slipmaterial
Olika slipmaterial har olika värmeöverföringsegenskaper och härdningskrav. Till exempel kan aluminiumoxid slipmedel ha olika bakcykeltider jämfört med kiselkarbid slipmedel. Slidans hårdhet och densitet spelar också en roll. Hårdare och tätare slipmedel kan kräva mer värme och tid att bota ordentligt.
Harts
Hartssystemet som används i klaffskivans konstruktion är en annan kritisk faktor. Det finns olika typer av hartser, såsom fenolhartser och epoxihartser, var och en med sina egna härdningsegenskaper. Vissa hartser botar snabbare vid lägre temperaturer, medan andra kräver högre temperaturer och längre bakningstider. Valet av harts beror på applikations- och prestandakraven på klaffskivan.
Önskad härdningsnivå
Den önskade härdningsnivån påverkar också bakcykeltiden. En högre härdningsnivå kan resultera i en mer hållbar och lång, varaktig klaffskiva, men den kräver vanligtvis en längre bakcykel. Tillverkarna måste skapa en balans mellan härdningsnivån och produktionseffektiviteten.
Bakcykeltid för olika storlekar på klaffskivor
Baserat på vår erfarenhet är här en allmän riktlinje för bakcykeltiden för olika storlekar på klaffskivor i en klaffskivugn:
Små flikskivor (2 - 4 tum)
Små flikskivor har vanligtvis en kortare bakcykeltid. Till exempel kan en 2 -tums klaffskiva gjord med ett vanligt fenolharts och slipmedel i aluminiumoxid kräva en bakcykel på cirka 1 - 2 timmar vid en temperatur på cirka 150 - 180 grader Celsius. Denna relativt korta tid är tillräcklig för att bota hartset och binda slipande till stöddynan effektivt.
Medelstora klaffskivor (4 - 6 tum)
Medelstora klaffskivor behöver vanligtvis en något längre bakcykel. En 5 -tums klaffskiva kan behöva 2 - 3 timmar vid ett temperaturintervall på 160 - 190 grader Celsius. Den extra tiden gör att värmen kan nå mitten av skivan och säkerställa enhetlig härdning.
Stora flikskivor (6 - 8 tum eller större)
Stora flikskivor kräver de längsta bakcykeltiderna. En 8 -tums klaffskiva kan kräva 3 - 4 timmar eller mer vid en temperatur på 170 - 200 grader Celsius. Den större massan på skivan kräver mer tid för att värmen tränger igenom och helt bota hartset och slipmaterialen.
Det är viktigt att notera att det bara är allmänna uppskattningar, och den faktiska bakcykeltiden kan variera beroende på de specifika materialen och tillverkningsprocesserna som används.
Betydelsen av att optimera bakcykeltiden
Att optimera bakcykeltiden är avgörande av flera skäl. För det första påverkar det produktionseffektiviteten direkt. En kortare bakcykeltid innebär att fler klaffskivor kan produceras under en viss period, vilket ökar den totala produktionen från tillverkningsanläggningen. För det andra garanterar korrekt bakcykeltid kvaliteten på klaffskivorna. Under - härdning kan leda till svag bindning mellan slip- och stöddynan, vilket resulterar i för tidigt slitage och minskad prestanda. Över - härdning kan å andra sidan få hartset att bli sprött och slipmedel förlorar sin skärförmåga.
Relaterad utrustning i produktionsprocessen för klaffskivan
Förutom klaffskivugnen finns det andra viktiga utrustningsdelar i produktionsprocessen för flikskivan. DeKlaffskivmaskinanvänds för att packa de färdiga klaffskivorna effektivt. Det kan säkerställa att klaffskivorna är snyggt packade och skyddade under transport och lagring.
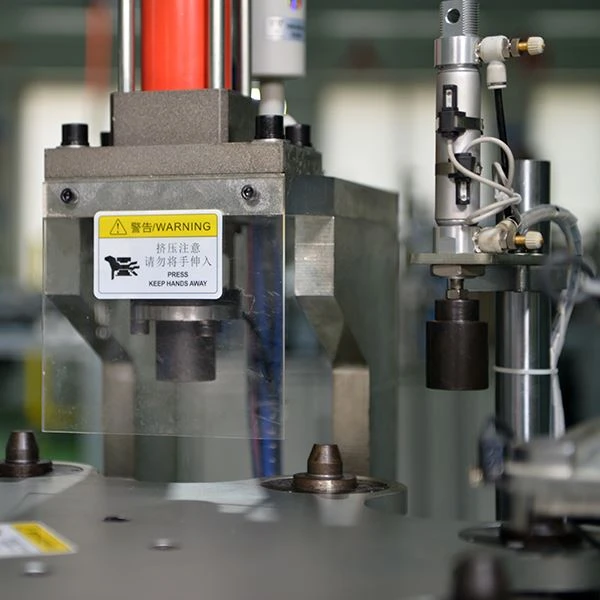

DeFlap Disc Speed Test Machineär ett annat viktigt verktyg. Det gör det möjligt för tillverkare att testa flikskivorna rotationshastighet och balans. Detta är viktigt för att säkerställa säkerheten och prestandan för klaffskivorna under användning.
DeTryck på hålring för stöddyna för klaffmaskinanvänds i tillverkningsprocessen för att skapa hål i stöddynan, som är avgörande för korrekt ventilation och kylning under bakningsprocessen.
Slutsats och uppmaning till handling
Sammanfattningsvis påverkas bakcykeltiden för olika storlekar på klaffskivor i en klaffskivugn av flera faktorer, inklusive storleken på klaffskivan, typen av slipmaterial, hartsystemet och den önskade härdningsnivån. Genom att förstå dessa faktorer och optimera bakcykeltiden kan tillverkare förbättra produktionseffektiviteten och kvaliteten på deras klaffskivor.
Om du är på marknaden för en högkvalitativ klaffskivor eller annan relaterad utrustning i produktionsprocessen för flikskivan, är vi här för att hjälpa. Vårt team av experter kan ge dig detaljerad information och vägledning för att välja rätt utrustning för dina specifika behov. Vi är engagerade i att erbjuda pålitliga och effektiva lösningar för att förbättra din tillverkningsverksamhet. Kontakta oss idag för att starta en diskussion om dina krav och utforska hur vi kan stödja ditt företag.
Referenser
- Abrasive Manufacturing Handbook. En omfattande guide om slipande produktionsprocesser, inklusive tillverkning av flikskivor.
- Harts härdningsteknik. Forskningsdokument och tekniska dokument om härdningsegenskaperna för olika hartsystem som används i klaffskivproduktionen.
- Branschstandarder för klaffskivor. Standarder som fastställs av relevanta branschorganisationer som tillhandahåller riktlinjer för tillverkningsprocesser och kvalitetskontroll.