

När jag började arbeta som leverantör av Flap Disc Backing 2012, brukade jag få samtal varje vecka från tillverkare som hade köpt fel stöd för sina jobb. De flesta insåg inte att stödplattan inte bara är en "platshållare" för de slipande flikarna – det är den del som håller din skiva balanserad, kontrollerar vibrationer och bestämmer hur effektivt du tar bort material. Efter tusentals samtal har jag lärt mig att att välja rätt Flap Disc Backing inte handlar om att välja det billigaste alternativet eller det med den blankaste förpackningen. Det handlar om att matcha underlaget till ditt verktyg, arbetsstycke och projektkrav. Låt mig gå igenom vad jag har lärt mina kunder genom åren, direkt från verkstadsgolvet.
Låt oss först skära igenom förvirringen: Flap Disc Backing tjänar fyra kärnsyften som direkt påverkar ditt arbete. Det är den strukturella basen som håller de slipande flikarna stadigt på plats, bibehåller skivans koncentricitet (så att den inte vinglar under användning), överför vridmoment från din vinkelslip till flikarna (ingen baksida = ingen spinnkraft) och absorberar de små stötarna som kommer med slipning, skärning eller blandning. Förstör något av dessa, och du kommer att sluta med ojämn materialborttagning, för tidigt slitage av klaffar eller till och med säkerhetsrisker som att skivan lossnar.
Det största misstaget jag ser nya användare gör är att förbise verktygskompatibilitet. Din vinkelslip – oavsett om det är en 4-tums modell med sladd för små metallarbeten eller en 7-tums kraftig slipmaskin för konstruktionsstål – körs på en specifik axelstorlek och varvtalsintervall. Flap Disc Backing-hålet måste passa perfekt med din slipmaskins spindel; om det är en millimeter för stort eller för litet, kommer du att få rinnande, vilket kommer att slita ner dina flikar på halva tiden och få ditt arbete att se grov ut. Det är därför jag alltid råder kunder att dubbelkolla sin kvarns specifikationer innan de beställer.
Men utöver verktygsstorleken finns det två huvudsakliga stödmaterial du kommer att stöta på, och vart och ett är designat för olika jobb: glasfiber och plast. Låt oss bryta ner dessa. Glasfiberplatta för flikskiva är min favorit för de flesta tunga applikationer. Den är styv, värmebeständig upp till 500°F och superstark – perfekt för jobb som svetsborttagning på tjockt stål, borttagning av tungt material eller slipning av gjutjärn. Det jag älskar mest med fiberglasunderlag är att det inte böjer sig under tryck; när du trycker hårt mot en svetsfog förblir skivan platt, så varje flik skär jämnt istället för att böjas och slösa bort slipmedel. Den har också högre draghållfasthet än plast, så den spricker sällan även när du arbetar med tuffa projekt med hög efterfrågan. Som sagt, fiberglasbaksida är inte idealisk för lätt blandning eller jobb där du behöver mer flexibilitet. Dess styvhet kan göra det svårt att ta sig in i snäva hörn eller krökta ytor, och med tiden kan den spricka om du tappar den på ett hårt betonggolv.
Vilket för mig till plast. Flap Disc Backing Plate-plast (jag vet, stavningen kastar ut en del människor, det är industribeteckningen för den värmebehandlade polypropenen vi använder) är lättare, mer flexibel och billigare än glasfiber. Den är perfekt för lätt till medelstort arbete: att blanda plåt, avsluta svetsar på tunt rostfritt stål eller slipa ner färg på aluminium. Flexibiliteten hos plastbaksidan låter dig konturera den för att matcha böjda arbetsstycken, så att du inte behöver lägga extra tid på att slipa ojämna kanter senare. Den absorberar också vibrationer bättre än glasfiber, vilket minskar handtröttheten under långa jobb – det är en stor för hantverkare som maler i 4+ timmar om dagen. Men plasten har sina begränsningar: den klarar bara upp till 250°F, så om du tar bort tungt material som genererar mycket värme kan plastbaksidan skeva eller till och med smälta, vilket förstör skivan. Den är också mindre hållbar vid stötar, så om du arbetar i en hektisk butik där verktyg hamnar runt kan plastbaksidan spricka snabbare än glasfiber.
När du väl har valt ditt material finns det ytterligare tre nyckelfaktorer att ta hänsyn till: skivstorlek, arbor-typ och ditt projekts specifika behov. Skivans storlek knyter an direkt till din slipmaskins effekt. En 4-tums baksida är för små handhållna slipmaskiner som används för detaljarbete; en 9-tums baksida är för stora stationära slipmaskiner eller tungt industriarbete. Arbor-typ är en annan detalj som ofta förbises: vissa stöd kommer med en 5/8-tums-11 arbor (standard för de flesta små vinkelslipar), andra har en M14-gänga (vanlig i europeiska modeller), och vissa kommer med ett snabbväxlingslåssystem för snabba skivbyten. Om du inte är säker på vilken arbor din kvarn använder, kolla bara i manualen – eller om du beställer från en leverantör som min, ber vi om den informationen automatiskt.
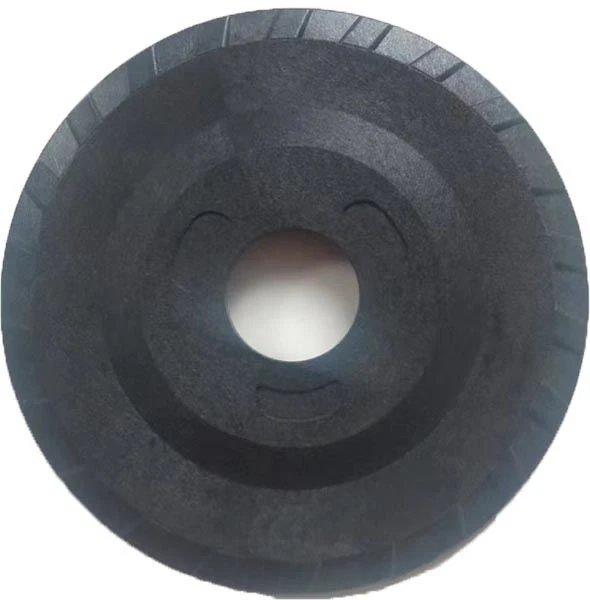
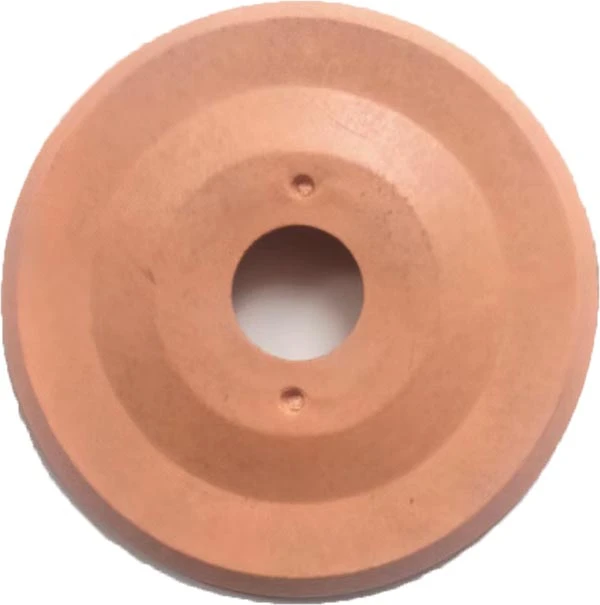
Låt oss prata om projektspecifika behov, för det är där de flesta kunderna blandar ihop sina val. Om du håller på att ta bort tungt material – säg att slipa en ¼-tums svets av en 1-tums stålbalk – är fiberglasunderlaget inte förhandlingsbart. Styvheten och värmebeständigheten låter dig trycka hårt utan att skivan böjer sig, och den kommer inte att skeva från värmen som genereras av snabb materialborttagning. För detta användningsfall rekommenderar jag alltid vår standard Flap Disc Backing Plate (fiberglasversionen i full storlek, länkad här för referens) eftersom den är designad för att motstå vridmomentet från höghastighetsslipmaskiner.
Om du gör efterarbete, som att blanda en grov svets på tunt rostfritt stål för att få en jämn, enhetlig yta, är plast vägen att gå. Flexibiliteten hos plastunderlag låter dig följa metallens kurva, så att du inte lämnar höga punkter som kräver extra slipning. Jag rekommenderar även plast för jobb där handtrötthet är ett problem; den lägre vikten betyder att du får mindre ont efter en hel dags blandning. För lätt detaljarbete, som att ta bort rost från ett litet metallfäste, fungerar en mindre plastbaksida (kolla in vår Plastplatta för Flap Disc här) perfekt, eftersom den är lätt att manövrera i trånga utrymmen.
Vänta, det finns en tredje typ av stöd som många frågar om på sistone: motorsågsskivan för vinkelslipen. Det är inte en traditionell flikskiva, men det är ett specialiserat alternativ för att skära igenom trä, plast eller till och med tunn metall, och det har sin egen uppsättning regler. Om du använder en motorsågsskiva behöver du en stödplatta som är utformad för att hantera det högre vridmomentet och stöten från skivans vassa tänder. Vår motorsågskiva för vinkelslip är gjord av förstärkt glasfiber, så att den kan stå emot vibrationerna och trycket från att skära genom tjockt trä utan att spricka. Det är ett nischat användningsfall, men det är värt att nämna eftersom många människor inte inser att vanlig klaffskiva inte fungerar för en motorsågsskiva.
Nu ska vi prata om de misstag jag ser kunder göra om och om igen. Först, att köpa ett underlag som är för litet för deras skiva. Om du har en 4-tums klaffskiva kan du inte använda en 3,5-tums baksida – kanterna på flikarna hänger över, vilket kommer att slitas ojämnt och till och med kan lossna under användning. För det andra, ignorera RPM-betyg. Varje stödplatta har ett maximalt varvtal; om du kör en skiva med 10 000 varv per minut på en baksida som är klassad för 6 000 varv per minut kan den flyga isär, vilket är en stor säkerhetsrisk. För det tredje, hoppa över materialtestning. Om du är osäker på om glasfiber eller plast är rätt för ett jobb, beställ ett provset. De flesta leverantörer (inklusive min) kommer att skicka små mängder av båda materialen för testning, så att du kan se hur de presterar på ditt specifika arbetsstycke innan du köper ett helt fodral.
En annan sak att tänka på är underhåll, som påverkar hur länge din bakplatta håller. Rengör din baksida efter varje användning: torka av metallspån, skräp eller lim som ansamlas i ansiktet. Om du låter skräp sitta kvar kan det göra att klaffarna sitter ojämnt, vilket leder till vingling. Förvara dina underlag på en sval, torr plats – borta från direkt solljus, som kan bryta ned plast, och borta från tunga verktyg som kan spricka glasfiber. Om du märker några sprickor, skevheter eller en lös arbor, byt ut stödet omedelbart; en skadad baksida håller inte skivan säkert, och det är en säkerhetsrisk.
Låt oss avsluta detta med ett snabbt beslutsträd för att göra det enkelt. Behöver du ta bort tunga svetsar, ta bort tjockt material eller slipa gjutjärn? Gå med fiberglasunderlag, gärna vår Flap Disc Backing Plate eller Fiber Glass Plate för Flap Disc. Behöver du blanda plåt, avsluta tunna svetsar eller arbeta på böjda ytor? Gå med plast, kolla in vår Plastplatta för Flap Disc. Arbetar du med en motorsågsskiva på din vinkelslip? Nå efter vår förstärkta motorsågsskiva för vinkelslipar. Om du fortfarande inte är säker är det bara att höra av sig – jag har varit i den här branschen tillräckligt länge för att veta att det inte finns något "en storlek som passar alla", och jag hjälper dig gärna att välja rätt för ditt jobb.
I slutändan gör rätt Flap Disc Backing inte bara ditt jobb enklare – det sparar pengar på lång sikt. En bra baksida kommer att få dina flikskivor att hålla längre, minska spill från ojämnt slitage och minska på omarbetning. Om du är redo att beställa, testa ett prov eller bara har frågor om vilket underlag som passar just ditt verktyg eller projekt, tveka inte att höra av dig. Jag är alltid här för att hjälpa hantverkare, tillverkare och gör-det-själv-handlare att få ut det mesta av sina slipmaskiner och skivor.
Referenser:
- "Flap Disc Backing Materials: Properties and Applications," Abrasive Technology Association, 2021
- "Riktlinjer för kompatibilitet med vinkelslipar för slipskivor," Occupational Safety and Health Administration (OSHA), 2022
- "Optimering av Flap Disc Performance Through Backing Plate Selection," Journal of Abrasive Processing, Vol. 18, nr 3, 2020
- "Inverkan av stödplattans styvhet på materialborttagningshastighet för flikskivor," International Journal of Manufacturing Technology, 2019